


Между брёвнами на площадке и пачкой ровных досок в плёнке стоит технологическая линия из пяти-шести машин. Каждая отвечает за свой параметр: одна за геометрию, другая за влажность, третья за чистоту поверхности.
Этапы производства объясняют разницу в цене между внешне одинаковыми позициями прайса — от качества сортировки сырья до того, сколько дней доска провела в камере.
Из чего и как делают строганную доску
Этапы производства объясняют разницу в цене между внешне одинаковыми позициями прайса — от качества сортировки сырья до того, сколько дней доска провела в камере.
Сырьё — хвойный пиловочник диаметром от 18 см: сосна из северных регионов и сибирская лиственница. Северный лес растёт медленнее, годовые кольца ложатся плотнее, древесина выходит прочнее при той же породе.

К пиловочнику предъявляют несколько требований:
- диаметр в верхнем отрубе от 18 см;
- прямой ствол без выраженной кривизны;
- здоровое ядро без гнили и червоточины;
- срок с момента валки не больше трёх месяцев.
Бревно проходит окорочный станок, затем идёт на распил. Из ствола получают обрезную заготовку с припуском 5 мм на строгание: доска 25 мм пилится как 30 мм, 45 мм — как 50 мм.
Схему раскроя подбирают под сечение готовой продукции. Из бревна диаметром 24 см выходит две широкие доски из центральной зоны и четыре узкие из боковых. Центральные плотнее и стабильнее, боковые чаще уводит пропеллером при сушке.
Оставшийся горбыль и обрезки идут на щепу и топливные брикеты. Полезный выход по кубатуре держится в пределах 55–65 % — эта цифра заложена в цену конечного материала.
Этапы производства сухой строганной доски
Полный цикл занимает от 10 до 25 дней, и почти весь срок доска проводит в сушильной камере. Остальные операции укладываются в несколько часов.
Распил и сортировка
Пиловочник режут на ленточной или дисковой пилораме. Ленточная даёт меньше опилок и точнее держит размер, дисковая работает быстрее и лучше подходит для крупных объёмов.
Сортировка идёт сразу за распилом, пока древесина сырая и дефекты хорошо видны. Заготовку делят по сортам: чистые пласти уходят в Экстра и А, доски с крупными сучками и разнотоном — в АВ и ВС.
Отбраковывают по четырём признакам:
- Гниль и червоточина — заготовка уходит в отходы целиком.
- Обзол — остаток коры на кромке, доску отправляют на повторную обрезку.
- Выпадающие сучки — понижают сорт, при большом количестве материал идёт на тару.
- Синева — грибковое окрашивание, снимается отбеливателем либо понижает сорт.
Сортировка до сушки экономит камеру. Сушить брак смысла нет, а место в камере обходится дороже самой заготовки.
Одновременно заготовку раскладывают по толщине. В один штабель попадают доски одного сечения, иначе режим сушки придётся вести по самой толстой позиции, а тонкие пересохнут и растрескаются.
Сушка
Сушильная камера — утеплённый бокс с вентиляторами, калориферами и системой увлажнения. Штабель собирают на прокладках, между рядами оставляют зазор 25 мм для циркуляции воздуха.
Режим ведут по графику: температуру поднимают ступенями от 40 до 70 °C, влажность воздуха снижают следом за влажностью древесины. Сосна сохнет 7–12 дней, лиственница — до двадцати.
За процессом следят датчики влажности, вживлённые в контрольные доски штабеля. Автоматика сравнивает их показания с графиком и добавляет пар, когда поверхность отдаёт влагу быстрее сердцевины.
Процесс делится на три фазы:
- Прогрев. Штабель выводят на рабочую температуру при высокой влажности воздуха, чтобы поверхность не потрескалась.
- Основная сушка. Влага уходит из древесины, перепад между поверхностью и сердцевиной удерживают в заданных пределах.
- Кондиционирование. Влажность выравнивают по сечению и снимают внутренние напряжения.
Нарушение режима даёт трещины по торцам и коробление. Сухая доска, высушенная неправильно, ведёт себя хуже материала естественной влажности, и на объекте это выясняется уже после монтажа.
Строгание
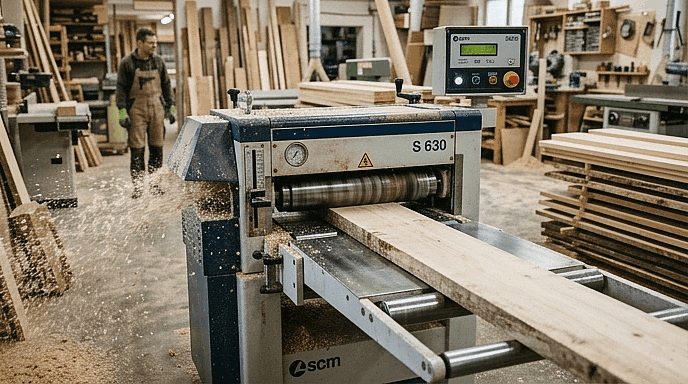
Четырёхсторонний станок обрабатывает обе пласти и обе кромки за один проход. Заготовка идёт по столу со скоростью 8–20 м/мин между вращающимися валами с ножами.
Первый вал снимает нижнюю пласть и задаёт базу, боковые шпиндели обрабатывают кромки, верхний выводит толщину. Под профиль в линию добавляют фрезы — паза, гребня или скоса.
Скорость подачи и качество поверхности связаны обратно. На 20 м/мин линия выдаёт больше кубов за смену, но на пласти остаётся заметная волна. На 8 м/мин доска выходит под покраску без шлифовки.
Калибровка — финальный проход по толщине с минимальным съёмом. После неё отклонение внутри партии не превышает 0,5 мм, и доски из разных пачек стыкуются без ступеньки.
Ножи меняют по графику, а не по факту брака. Комплект на четырёхстороннем станке отрабатывает от 3 до 8 тысяч погонных метров в зависимости от породы: лиственница с её плотностью съедает лезвие вдвое быстрее сосны.
Контроль качества
Готовую партию проверяют по четырём параметрам:
- Влажность: игольчатым влагомером в нескольких точках штабеля, допуск ±2 %.
- Геометрия: штангенциркулем по толщине и ширине, шаблоном по прямолинейности.
- Поверхность: визуально, на просвет под углом видна остаточная волна.
- Сорт: пересчёт сучков и пороков на погонный метр по таблице стандарта.
Принятую партию упаковывают в термоусадочную плёнку и маркируют. Упаковка держит влажность до вскрытия: на открытом складе сухая доска за месяц набирает 3–4 % влаги обратно.
В маркировке указывают породу, сечение, сорт, влажность и номер партии. По номеру производитель поднимает данные сушильного цикла, если у покупателя возникнут вопросы к геометрии.
Хранение на объекте значит не меньше, чем производство. Правила простые:
- под навесом или плёнкой с продухами;
- на прокладках высотой от 200 мм;
- без прямого солнца на пластях;
- в заводской упаковке до начала монтажа.
Пачка, брошенная на землю под дождём, теряет свойства за неделю. Дальше её приходится либо досушивать, либо ставить в конструкцию с поправкой на усадку.