


Строгать доску самостоятельно приходится в двух случаях: нужен нестандартный размер или под рукой оказалась пилёная древесина, а до склада далеко. Инструмент для этого найдётся почти в любой мастерской.
Результат зависит от трёх вещей: состояния ножей, настройки глубины строгания и направления, с которого идут по волокну.
Чем строгают доски: инструмент
Три машины закрывают почти все задачи, и каждая делает своё:
- Электрорубанок. Ручной инструмент с барабаном на 10–16 тысяч оборотов. Снимает от 0,1 до 3 мм за проход, работает по месту, точной толщины не даёт.
- Фуганок. Стационарный станок с длинным столом. Выводит первую ровную пласть и прямую кромку под 90°, но толщину не выдерживает.
- Рейсмус. Станок с подающими валами. Делает вторую пласть параллельной первой и держит толщину по всей длине заготовки. Не даст ровной пласти, есть до этого она не отбита на строгальном станке.
Порядок в столярных цехах один: сначала фуганок, следом рейсмус. Электрорубанок остаётся для подгонки по месту — снять четверть миллиметра с дверного полотна или выровнять кромку бруска.
Фрезер в этот ряд не входит. Он не обрабатывает пласть, а нарезает профиль по готовой поверхности: паз, четверть, фаску или скругление.
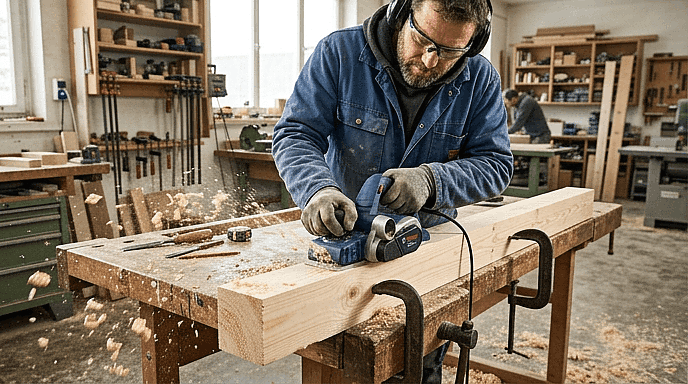
Как строгать электрорубанком
Доску закрепляют струбцинами: свободная заготовка вибрирует и даёт волну. Опорная площадка инструмента должна лежать на материале всей плоскостью ещё до нажатия на курок.
Движение ведут от себя, равномерно, без остановок посреди доски. Пауза на месте оставляет углубление, которое потом убирается только шлифовкой.
Последовательность одного прохода выглядит так:
- поставить передний край подошвы на доску, барабан на весу;
- включить инструмент и дать выйти на обороты;
- начать движение с нажимом на переднюю часть подошвы;
- к середине прохода перенести давление на заднюю часть;
- сойти с доски, не наклоняя корпус вниз.
Нажим на заднюю часть в конце прохода спасает торец от завала. Это самая частая ошибка новичков: последние сантиметры доски оказываются тоньше остальных.
Настройка глубины
Глубину задают поворотной ручкой спереди. Для чистовой обработки хвои ставят 0,3–0,5 мм, для быстрого съёма — до 1,5 мм.
Чем плотнее древесина и чем чище должна быть поверхность, тем меньше съём за один проход. Скорость работы набирают количеством проходов, а не глубиной.
Больше двух миллиметров за раз снимать не стоит: двигатель проседает, барабан вязнет в волокне и оставляет вырывы. Три прохода по 0,5 мм дают поверхность чище, чем один на 1,5 мм.
Сухая древесина требует меньшего съёма, чем сырая. У лиственницы шаг уменьшают вдвое по сравнению с сосной — плотность выше, нагрузка на ножи тоже.
Как избежать полос и ступенек
Ступеньки появляются, когда соседние проходы не перекрывают друг друга: между обработанным и нетронутым участком остаётся граница высотой в снятый слой.
Типовые дефекты и их причины:
- Продольная полоса — зазубрина на ноже, нож переставляют или меняют.
- Волна на пласти — неравномерная подача либо люфт барабана.
- Задиры — движение против волокна, направление меняют на обратное.
- Ступенька по краю — проходы идут без нахлёста, нужен перехлёст 10–15 мм.
Направление волокна читают по кромке: если годовые слои выходят на поверхность под острым углом, идти нужно в сторону их наклона. На проблемном участке помогает снижение съёма до 0,2 мм.
Ножи меняют или переворачивают парами. Затупленное лезвие не режет волокно, а мнёт его: поверхность выходит ворсистой и темнеет под пропиткой неровными пятнами.
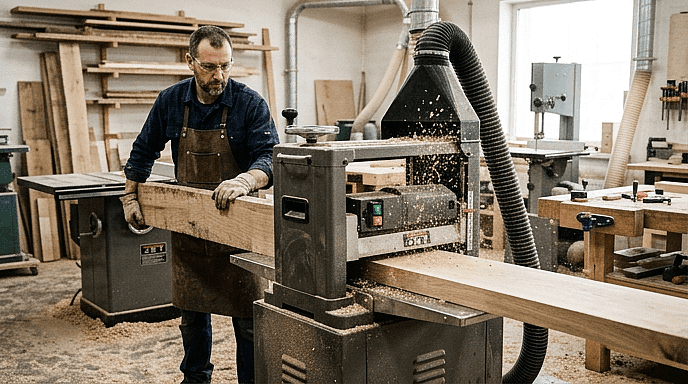
Строгание на рейсмусе и фуганке
Фуганок работает по одной плоскости. Заготовку кладут на приёмный стол, прижимают к упору и ведут по ножевому валу. На выходе получается база — ровная пласть, от которой считают всё остальное.
Кромку фугуют следом, прижимая базовую пласть к вертикальному упору. Угол между пластью и кромкой выходит строго прямым, а это условие для любого последующего склеивания.
Рейсмус принимает заготовку уже с базой. Валы протягивают доску под ножевым барабаном, вторая пласть становится параллельной первой на заданной толщине.
Через рейсмус не пропускают:
- заготовки короче 300 мм;
- доски с гвоздями и саморезами;
- материал тоньше 6 мм;
- щиты со свежим клеевым швом.
Съём за один проход ограничен: 2 мм для мягких пород, 1 мм для твёрдых. Превышение перегружает подающие валы и оставляет на пласти отпечаток рифлёного прижима.
Как строгать в домашних условиях
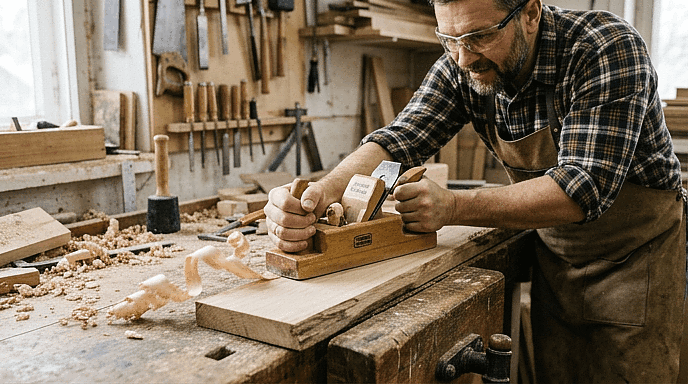
Без станков задача решается ручным рубанком и терпением. Заготовку зажимают в верстак, работают от середины к торцам и контролируют плоскость правилом или ровной рейкой на просвет.
Минимальный набор для работы дома:
- верстак или стол со струбцинами;
- рубанок с запасным комплектом ножей;
- правило либо алюминиевый уровень от метра длиной;
- угольник для контроля кромки;
- респиратор и защитные очки.
Пыль от строгания мелкая и разлетается далеко. Работать разумнее на улице или под вытяжкой, иначе уборка мастерской займёт больше времени, чем сама обработка.
Ровную плоскость на длине больше полутора метров вручную получают редко. Для дверей, столешниц и полок это критично, для черновых конструкций вполне приемлемо.
Когда проще купить готовую строганную доску
Арифметика простая. Обрезная доска дешевле строганной на 15–20 %, разница на кубометре составляет три-четыре тысячи рублей.
На эти деньги предстоит обработать около тридцати досок длиной шесть метров. При скорости четыре-пять минут на доску с двух сторон выходит полная смена, плюс расход ножей, электричество и уборка опилок.
Самостоятельное строгание оправдано в трёх ситуациях:
- Нестандартное сечение: размера нет в прайсе ни у одного поставщика.
- Малый объём: три-четыре доски на полку или ремонт крыльца.
- Готовый цех: станки уже стоят и загружены не полностью.
В остальных случаях материал с производства обходится дешевле по совокупным затратам. Доска приходит откалиброванной, сухой и упакованной — остаётся распилить её по длине и поставить на место.